Le gabarit, lien entre le plan et la pièce
Dans un atelier qui ne travaille pas exclusivement à la CNC, le gabarit est l’un des principaux moyens de transformer un dessin en pièce réelle. Il ne coupe pas le bois lui-même, mais fournit une référence géométrique que la défonceuse, la perceuse, la scie ou parfois simplement le crayon pourront reproduire.
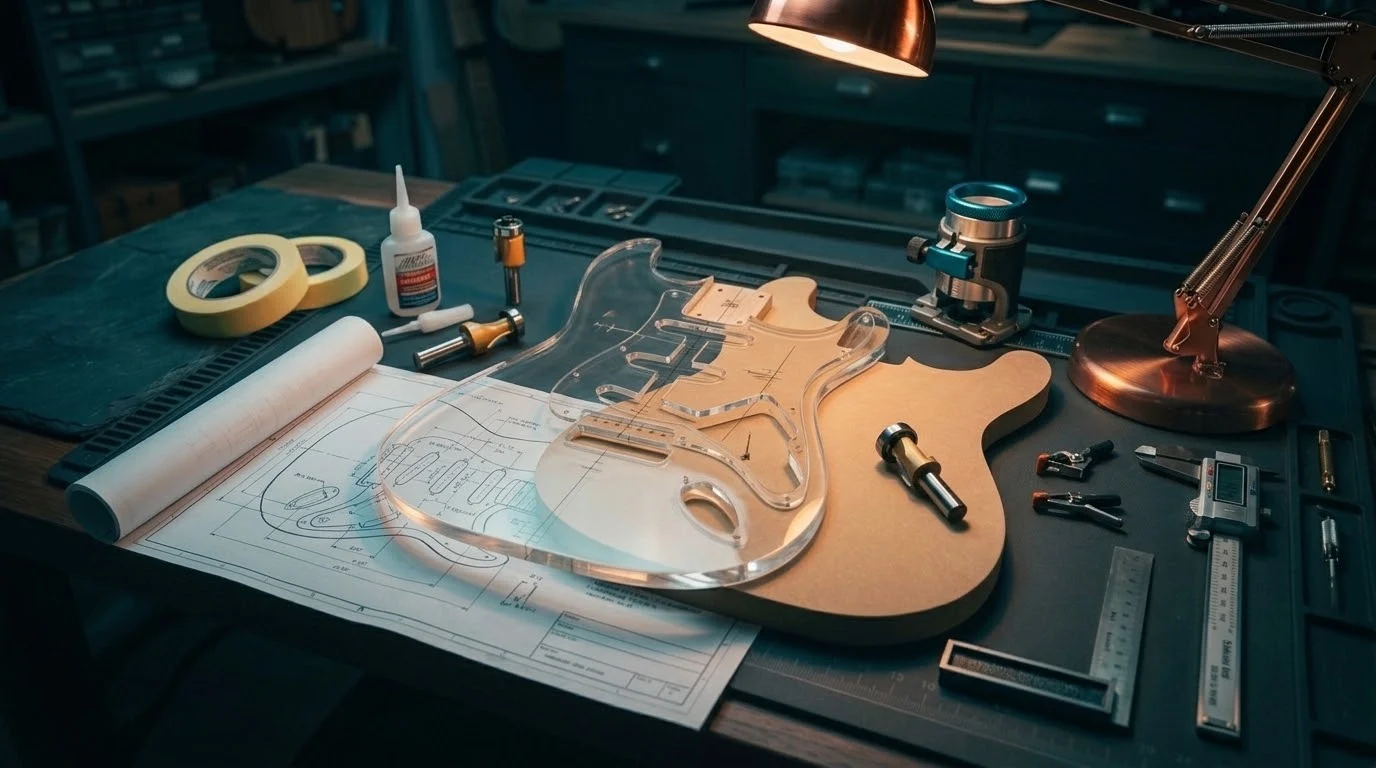
Sur une guitare électrique, il peut définir le contour du corps, le logement du manche, les cavités de micros, l’électronique, le vibrato, certains perçages ou encore la forme générale d’une tête. Il permet surtout de refaire plusieurs fois la même opération sans devoir reprendre toutes les mesures depuis le début.
Un bon gabarit ne sert donc pas uniquement à gagner du temps. Il permet de séparer la conception de l’usinage. La géométrie est vérifiée une première fois sur le gabarit, puis celui-ci devient la référence utilisée pendant la fabrication.
C’est aussi ce qui explique qu’une erreur de gabarit soit particulièrement gênante : la défonceuse la reproduira avec autant de fidélité que le reste.
Acheter ou fabriquer ses gabarits
Les deux solutions sont parfaitement valables.
On trouve aujourd’hui chez les fournisseurs spécialisés des jeux de gabarits correspondant à de nombreux modèles classiques, Stratocaster, Telecaster, Les Paul et autres formes courantes, ainsi que des gabarits spécifiques pour les micros, les chevalets, les vibratos ou les neck pockets.
L’intérêt principal d’un gabarit acheté est évident : il permet de commencer rapidement et évite une partie du travail de traçage et de fabrication. Les modèles découpés au laser ou usinés à la CNC peuvent présenter une excellente répétabilité.
Il faut néanmoins garder à l’esprit qu’un gabarit commercial représente les dimensions choisies par son fabricant. Une cavité de humbucker, un neck pocket ou l’implantation d’un vibrato peuvent varier suivant les pièces réellement utilisées. Avant de faire confiance à un gabarit, il faut donc le comparer au plan et surtout aux composants qui seront montés sur l’instrument.
Fabriquer soi-même ses gabarits demande davantage de temps, mais permet de travailler exactement à partir de ses propres dimensions. C’est particulièrement intéressant dès que l’on conçoit un modèle personnel ou que l’on modifie une architecture existante.
Dans un atelier équipé d’une CNC, la fabrication des gabarits devient d’ailleurs l’une des utilisations les plus pratiques de la machine, même lorsque la guitare elle-même sera ensuite réalisée avec des méthodes conventionnelles.
Les matériaux
Il n’existe pas un matériau idéal pour tous les gabarits.
| Matériau | Avantages | Limites |
|---|---|---|
| MDF | Peu coûteux, homogène, facile à usiner et à corriger | Chants fragiles, sensible à l’humidité, usure progressive |
| Contreplaqué | Résistant, léger, bonne tenue des vis | Qualité variable, chants moins homogènes |
| Acrylique ou PMMA | Transparent, précis, permet de voir la pièce sous le gabarit | Peut casser, sensible à certains chocs et solvants |
| Polycarbonate | Transparent et plus résistant aux chocs que le PMMA | Plus coûteux, usinage parfois moins agréable |
| PVC ou autres plastiques techniques | Stable, durable, facile à nettoyer | Rigidité variable selon la matière et l’épaisseur |
| Aluminium | Très durable, rigide, précis | Plus coûteux et plus difficile à modifier manuellement |
Pour un atelier amateur ou artisanal, le MDF reste probablement le matériau le plus pratique pour fabriquer un premier gabarit. Il se travaille facilement avec des outils courants et permet de corriger progressivement une courbe jusqu’à obtenir la forme souhaitée.
Un gabarit fréquemment utilisé peut ensuite être reproduit dans un matériau plus durable.
Le gabarit maître
Une bonne pratique consiste à distinguer le gabarit maître du gabarit utilisé quotidiennement à la défonceuse.
Le gabarit maître représente la géométrie de référence. Une fois sa forme validée, il est conservé et utilisé pour fabriquer des copies de travail.
Cette méthode présente un avantage important : si le gabarit de travail est endommagé par une fraise, une chute ou une usure progressive, il suffit d’en refaire un à partir du maître.
C’est particulièrement intéressant pour les contours de corps et les cavités utilisées régulièrement.
Le maître doit donc être traité comme une référence, pas comme un simple morceau de MDF posé parmi les chutes de bois.
Fabriquer un gabarit à partir d’un plan
La première étape consiste à disposer d’un dessin fiable. Celui-ci peut provenir d’un plan imprimé à l’échelle 1:1, d’un dessin réalisé en CAO ou d’un relevé effectué sur un instrument existant.
Le dessin est transféré sur le matériau choisi, puis la forme est découpée grossièrement en laissant une petite marge autour du tracé. Elle est ensuite amenée progressivement jusqu’à la ligne.
Lorsque je réalise un gabarit à partir d’un plan, je termine volontiers sa forme avec une ponceuse oscillante à rouleaux. Cet outil est particulièrement pratique pour reprendre proprement les courbes, les cornes et les parties concaves, tout en gardant beaucoup plus de contrôle qu’avec une ponceuse à bande classique.
Pour les parties droites, une cale rigide, une ponceuse adaptée ou une surface de référence restent préférables.
Le temps passé à finir correctement le gabarit n’est jamais perdu. Une petite irrégularité laissée dans une courbe sera reproduite sur toutes les pièces usinées ensuite.
Pour une forme complexe, il peut être intéressant de réaliser d’abord un premier modèle relativement mince, facile à corriger, puis de l’utiliser pour fabriquer un gabarit définitif plus épais.
L’épaisseur du gabarit
L’épaisseur dépend en grande partie de la méthode utilisée.
Avec une fraise munie d’un roulement, il faut suffisamment de matière pour que celui-ci puisse s’appuyer correctement sur le chant sans risquer de sortir du gabarit.
Un gabarit très mince peut être pratique pour le traçage mais beaucoup moins pour le copiage à la défonceuse.
À l’inverse, un gabarit extrêmement épais réduit parfois la profondeur disponible lorsque la fraise est courte.
Dans la pratique, des plaques de l’ordre de 8 à 15 mm conviennent à beaucoup d’utilisations, mais ce n’est pas une règle absolue. L’épaisseur doit être choisie en fonction de la fraise, du roulement, de la profondeur à atteindre et de la manière dont le gabarit sera fixé.
Les gabarits de contour
Le gabarit de corps est probablement le plus évident.
Il reproduit la silhouette générale de l’instrument et permet d’obtenir le contour définitif après le détourage grossier effectué à la scie.
Pour ce type de travail, je préfère généralement utiliser une fraise à affleurer. Le gabarit est placé du côté correspondant à la position du roulement, puis la fraise amène progressivement le bois exactement au niveau de cette référence.
Le bois doit être approché assez près du gabarit avant le passage à la défonceuse. Essayer de supprimer plusieurs centimètres de matière avec une fraise d’affleurage augmente fortement les efforts, les risques d’arrachement et la sollicitation de la machine.
La défonceuse doit finir le contour, pas remplacer la scie.
Le même principe peut être appliqué à certaines parties du manche et à la tête.
Les gabarits de poches et de cavités
Les cavités de micros, d’électronique, de vibrato ou le neck pocket demandent une approche légèrement différente.
Dans ce cas, je préfère généralement employer une fraise à copier, avec le roulement placé du côté de la queue de fraise. Le gabarit reste alors au-dessus de la pièce et la défonceuse travaille directement à l’intérieur de son ouverture.
Cette configuration est particulièrement pratique pour les poches et les cavités, parce que le gabarit reste visible et peut servir directement de limite à la coupe.
Le choix final dépend évidemment de la profondeur, de la longueur de la fraise, de la position du roulement et de l’accès disponible, mais cette distinction entre affleurer les contours et copier les poches constitue une méthode de travail simple et efficace.
Fraises à roulement et bagues de copiage
Avec une fraise dont le roulement possède le même diamètre que la partie coupante, la forme obtenue correspond directement à celle du gabarit.
Avec une bague de copiage, la situation est différente. La bague possède un diamètre supérieur à celui de la fraise, ce qui crée un décalage entre le bord du gabarit et la coupe réelle.
Ce décalage doit être pris en compte dès la conception.
Une cavité destinée à recevoir une pièce mécanique ne devrait pas être dimensionnée uniquement à partir d’une valeur trouvée sur Internet. Le composant réel reste la meilleure référence.
Les gabarits de neck pocket
Le logement du manche mérite une attention particulière, car il participe directement à la géométrie générale de l’instrument.
Le gabarit doit contrôler la largeur du logement, sa position par rapport à l’axe de la guitare et éventuellement son angle.
Il est souvent préférable de fabriquer le gabarit à partir du manche réel, ou au minimum de vérifier soigneusement la correspondance avant d’usiner le corps.
Un neck pocket trop large donne un ajustement médiocre. Trop étroit, il peut empêcher le montage ou conduire à forcer le manche dans le corps.
Ce n’est pas une zone où quelques dixièmes doivent être ajoutés arbitrairement « par sécurité ».
Les gabarits de perçage
Tous les gabarits ne servent pas à la défonceuse.
Une simple plaque comportant des trous correctement positionnés peut rendre les perçages beaucoup plus reproductibles.
C’est particulièrement utile pour les cordes traversantes, certaines plaques, les mécaniques, les vis de manche ou la fixation de chevalets.
Des bagues métalliques peuvent être intégrées aux trous d’un gabarit fréquemment utilisé afin d’éviter que le passage répété du foret ne les agrandisse progressivement.
Le principe reste identique : le gabarit définit la position, la machine exécute l’opération.
Fixer un gabarit
Un gabarit doit rester parfaitement immobile pendant l’usinage.
Les vis constituent une excellente solution lorsque leur emplacement peut être placé dans une zone qui sera ensuite supprimée ou cachée. Les serre-joints conviennent également lorsqu’ils ne gênent pas le passage de la machine.
Pour ma part, j’utilise très souvent la méthode ruban de masquage et cyanoacrylate, ou superglue.
Une bande de ruban de masquage est appliquée sur la pièce, une autre sur le gabarit. Quelques gouttes de cyanoacrylate sont déposées sur l’une des bandes, puis les deux surfaces sont pressées ensemble. Un activateur peut éventuellement être utilisé sur l’autre face.
La fixation obtenue est très ferme, mais la colle ne touche directement ni le bois ni le gabarit. Une fois l’usinage terminé, les deux couches de ruban peuvent être séparées et retirées.
Cette méthode est particulièrement intéressante lorsque l’on ne peut pas placer de vis dans la pièce.
Il ne faut toutefois pas réduire exagérément la surface de collage. Une défonceuse exerce des efforts latéraux importants et un gabarit qui se déplace en cours d’usinage peut ruiner immédiatement la pièce.
Les axes et les repères
Un bon gabarit ne devrait pas seulement contenir une forme.
Il est très utile d’y faire apparaître l’axe central, le diapason de référence, certains points de perçage et éventuellement des lignes de positionnement.
Ces repères facilitent énormément l’alignement des différents gabarits entre eux.
Le corps, le manche, les micros et le chevalet ne doivent pas être considérés comme plusieurs formes indépendantes. Ils doivent partager une même géométrie de référence.
Une cavité de micro parfaitement usinée mais placée deux millimètres à côté de l’axe reste une cavité mal placée.
Les gabarits transparents
Les gabarits en acrylique, polycarbonate ou autres matières transparentes présentent un avantage particulier : on voit directement le bois et les repères placés dessous.
Cela facilite le positionnement sur une table figurée, un bookmatch ou une pièce dont on souhaite éviter un défaut.
La transparence permet également de contrôler visuellement l’axe ou certains perçages sans multiplier les ouvertures dans le gabarit.
C’est une des raisons pour lesquelles les gabarits transparents proposés par les fournisseurs spécialisés sont appréciés.
Ils demandent toutefois un peu plus de précaution que le MDF lors de l’usinage et du stockage, certaines matières pouvant se rayer, se fissurer ou casser autour des zones fines.
Le roulement doit toujours rester guidé
Lorsqu’on travaille avec une fraise à roulement, celui-ci doit rester en contact avec une portion suffisante du gabarit.
Cela devient particulièrement important lorsque l’on travaille en plusieurs profondeurs.
Lors de la première passe, le roulement peut suivre correctement le gabarit. En descendant ensuite la fraise, il peut arriver que le roulement se retrouve au niveau du bois déjà usiné plutôt qu’au niveau du gabarit.
Il faut donc penser à la longueur de coupe, à la position du roulement et à la profondeur de chaque passe avant de commencer.
C’est aussi l’une des raisons pour lesquelles il peut être utile de disposer de plusieurs longueurs de fraises ou de combiner fraises à copier et à affleurer suivant l’opération.
L’arrachement ne vient pas du gabarit
Un bon gabarit garantit une forme, mais il ne supprime pas les contraintes imposées par le bois.
Sur un contour de guitare, le sens des fibres change constamment. Une fraise qui travaille correctement sur une partie du corps peut devenir beaucoup plus agressive quelques centimètres plus loin.
Les zones autour des cornes sont particulièrement sensibles.
Il faut donc combiner le gabarit avec une stratégie d’usinage adaptée : faible quantité de matière restante, passes raisonnables, fraise bien affûtée et adaptation du sens ou de la méthode lorsque le fil devient défavorable.
Le gabarit indique à la fraise où aller, mais il ne décide pas comment y aller.
Les gabarits pour modifier une guitare existante
Même dans un atelier équipé d’une CNC, les gabarits restent extrêmement utiles.
Lorsqu’on fabrique un corps neuf, il peut être parfaitement logique de réaliser directement les cavités et les contours sur la CNC. La pièce est facile à brider, ses références sont connues et l’usinage peut être préparé dès la conception.
La situation est différente lorsqu’il faut intervenir sur une guitare déjà construite.
Prenons l’exemple de l’ajout ou du remplacement d’un vibrato nécessitant une nouvelle défonce. Il est souvent beaucoup plus simple et plus rapide de positionner un gabarit sur la guitare et de travailler avec une défonceuse que d’installer l’instrument complet sur la CNC.
Il faudrait sinon prévoir un bridage adapté à la forme de la guitare, protéger sa finition, déterminer précisément ses références, contrôler son orientation par rapport à la machine et s’assurer que rien ne peut bouger pendant l’usinage.
Dans ce cas, le gabarit n’est pas une solution primitive face à la CNC. Il est simplement l’outil le mieux adapté à l’intervention.
CNC et gabarits sont complémentaires
La CNC peut évidemment fabriquer directement la pièce, mais elle peut également produire des gabarits extrêmement précis destinés ensuite aux machines conventionnelles.
Cette combinaison est particulièrement efficace.
La CAO définit la géométrie, la CNC produit le gabarit de référence, puis la défonceuse ou la perceuse permettent de reproduire rapidement cette géométrie sur plusieurs pièces.
Selon l’opération, il peut même être plus rapide d’usiner une fois le gabarit sur la CNC puis de réaliser plusieurs pièces à la défonceuse que de brider et référencer chacune d’elles sur la machine.
Nous reviendrons plus en détail sur cette complémentarité dans l’article consacré à la CNC.
Vérifier avant de toucher au bois
Avant la première utilisation d’un nouveau gabarit, il est prudent de le tester.
On peut contrôler ses principales dimensions au pied à coulisse ou au réglet, présenter les pièces qui devront entrer dans les cavités et, pour un gabarit complexe, effectuer un premier essai dans une chute de MDF ou un bois sans valeur.
Quelques minutes de vérification coûtent beaucoup moins cher qu’un corps, une table figurée ou un manche déjà presque terminé.
Ce principe vaut aussi pour un gabarit acheté.
Neuf ne signifie pas vérifié.
Ranger et identifier les gabarits
Dès que leur nombre augmente, le rangement devient important.
Un gabarit devrait au minimum porter son nom ou sa fonction, sa version et, lorsque c’est utile, les dimensions particulières auxquelles il correspond.
Un gabarit « humbucker » peut par exemple avoir été prévu pour un modèle ou un cadre particulier, ce qui est facile à oublier plusieurs mois plus tard.
Les gabarits maîtres devraient être conservés séparément des modèles de travail afin d’éviter qu’ils ne soient modifiés par erreur.
Pour les modèles numériques, conserver également les fichiers CAO d’origine et les versions successives évite de transformer l’atelier en collection de formes dont on ne connaît plus l’origine.
Le gabarit comme outil de conception
Un gabarit n’est finalement pas seulement un accessoire de défonceuse.
Il se situe exactement entre le dessin et la fabrication. Il permet de matérialiser une géométrie, de la vérifier, de la corriger et de la reproduire.
Dans un atelier simple, il permet de réaliser avec précision des opérations qui nécessiteraient autrement des moyens beaucoup plus lourds. Dans un atelier équipé d’une CNC, il reste tout aussi pertinent pour les réparations, les modifications et toutes les situations où positionner une pièce existante sur la machine serait plus compliqué que positionner le gabarit sur la pièce.
Qu’il soit acheté, fabriqué à la main, découpé au laser ou usiné à la CNC, sa qualité se mesure donc moins à son matériau qu’à trois choses : la justesse de sa géométrie, sa stabilité pendant l’utilisation et sa capacité à reproduire cette géométrie sans introduire de nouvelle erreur.