L’outillage pour les frettes et le sillet
Le travail des frettes et du sillet constitue probablement le premier domaine où l’outillage spécialisé devient réellement difficile à remplacer par des outils ordinaires. On peut démonter un chevalet avec une bonne clé ou mesurer une action avec un réglet de mécanicien, mais réaliser proprement une gorge de sillet ou reprendre le sommet d’une frette demande des outils dont la forme correspond directement à celle de la pièce travaillée.
Cela ne signifie pas qu’il faille acheter immédiatement tout le catalogue d’un fournisseur de lutherie. Certains outils spécialisés sont indispensables, d’autres apportent surtout du confort ou de la répétabilité, et quelques-uns peuvent parfaitement être fabriqués à l’atelier.
Le principe reste le même que pour le reste de l’équipement : comprendre ce que l’outil doit réellement accomplir avant de choisir comment l’accomplir.
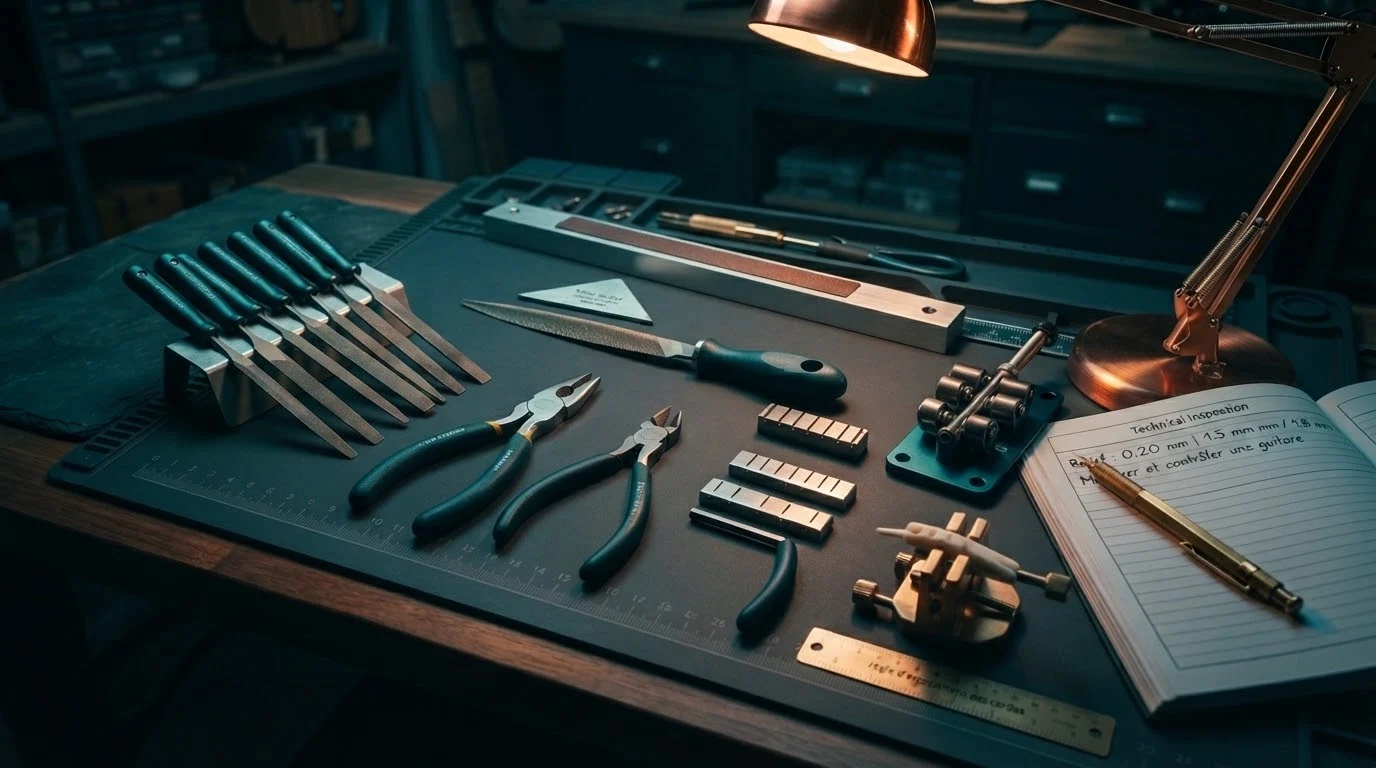
Le sillet : quelques dixièmes de millimètre qui comptent beaucoup
Un sillet est une petite pièce, mais son réglage influence directement l’action dans les premières cases, la justesse des notes frettées, la tenue d’accord et la sensation de jeu.
Une gorge trop haute rend les premières positions inutilement dures et peut provoquer une augmentation de hauteur des notes lorsque la corde est appuyée. Une gorge trop basse peut provoquer une frise à vide, et contrairement à un pontet que l’on peut simplement remonter, une gorge trop profonde ne se remet pas en place avec un tour de vis.
Le travail du sillet demande donc essentiellement trois choses :
- pouvoir créer une gorge au bon emplacement ;
- lui donner une largeur et une forme adaptées à la corde ;
- contrôler progressivement sa profondeur.
Les limes à sillet
Les limes à sillet sont probablement les outils spécialisés les plus importants de cette partie de l’atelier.
Contrairement à une petite lime plate ordinaire, leur section est conçue pour produire une gorge correspondant au diamètre d’une corde. Les bons jeux comportent plusieurs épaisseurs permettant de couvrir différents tirants.
Une gorge destinée à une corde de 0,010 pouce ne sera évidemment pas travaillée avec le même outil que celle destinée à une corde grave de 0,046 pouce.
Il n’est cependant pas nécessaire de posséder une lime correspondant exactement à chaque diamètre de corde imaginable. Selon le type de lime, de légers mouvements latéraux permettent d’adapter une gorge, mais il faut éviter de transformer cette possibilité en méthode systématique.
Le fond de la gorge doit rester régulier et permettre à la corde de se déplacer sans être pincée.
Une lime trop large produit un jeu inutile, tandis qu’une lime trop étroite peut créer un point de friction.
Les jeux de limes bon marché
Il existe une multitude d’outils vendus comme « nut files », parfois pour quelques euros.
Certaines petites limes rondes ou séries de tiges abrasives peuvent rendre service pour un travail occasionnel, mais elles n’offrent pas toutes la même précision.
Pour fabriquer régulièrement des sillets, un véritable jeu de limes calibrées représente l’un des investissements spécialisés les plus faciles à justifier.
C’est particulièrement vrai pour les cordes aiguës, dont les gorges sont très étroites et laissent peu de marge à l’improvisation.
La lime de mise en forme du sillet
Les limes calibrées servent aux gorges, mais il faut également façonner le sillet lui-même.
Une ou plusieurs limes plates permettent de travailler :
- la largeur ;
- l’épaisseur ;
- la hauteur générale ;
- les extrémités ;
- la forme supérieure.
Une lime douce et une lime plus agressive couvrent déjà une grande partie du travail.
Les abrasifs permettent ensuite d’affiner la forme et de polir les matériaux qui s’y prêtent.
Le sillet doit être maintenu correctement pendant ces opérations. Une petite mâchoire d’étau protégée ou un support adapté évite de travailler en tenant une pièce de quelques millimètres entre les doigts.
Marquer l’espacement des cordes
Avant de limer les gorges, il faut déterminer leur position.
Une simple règle permet de le faire, mais les règles spécialisées d’espacement des cordes simplifient fortement le travail. Leurs graduations non linéaires permettent de choisir rapidement un espacement régulier entre les cordes.
On peut ainsi prendre en compte le fait que les cordes n’ont pas toutes le même diamètre.
Un espacement parfaitement égal entre les axes ne donne pas nécessairement l’impression d’un espacement égal entre les bords des cordes.
Cette différence devient particulièrement visible entre une corde grave épaisse et une corde aiguë beaucoup plus fine.
La scie pour amorcer les gorges
Selon le matériau et la méthode utilisée, une très fine scie peut servir à amorcer certaines gorges avant le passage des limes calibrées.
Elle permet surtout d’obtenir un emplacement précis et d’éviter qu’une lime très fine ne se déplace latéralement au début du travail.
Elle ne remplace pas la lime à sillet : la forme finale de la gorge doit être adaptée à la corde.
Contrôler la profondeur
Les outils de mesure présentés précédemment reviennent ici.
Un jeu de cales d’épaisseur, un réglet et éventuellement un capodastre permettent de contrôler la hauteur des cordes et de travailler progressivement.
Il existe plusieurs méthodes pour déterminer la hauteur correcte d’une gorge. Toutes cherchent finalement à assurer que la corde se trouve suffisamment près de la première frette sans venir la toucher lorsqu’elle vibre à vide.
Il est préférable d’approcher progressivement la valeur souhaitée.
Une lime enlève de la matière beaucoup plus facilement qu’elle n’en remet.
L’angle de sortie de la corde
Une gorge de sillet n’est pas simplement un trou horizontal.
La corde doit disposer d’un point de contact clairement défini du côté de la touche, puis suivre une trajectoire vers la mécanique.
Si la gorge est mal orientée, trop longue ou présente plusieurs points de contact, la corde peut se déplacer de manière irrégulière lors de l’accordage.
La lime doit donc être utilisée en tenant compte de la géométrie de la tête, et pas uniquement de la profondeur mesurée à la première frette.
C’est particulièrement important sur les têtes 3+3 où les cordes ne se déplacent pas toutes dans l’axe du manche.
Les frettes
Le travail des frettes couvre plusieurs opérations très différentes :
- retirer une frette ;
- préparer ou nettoyer sa rainure ;
- couper et préparer une nouvelle frette ;
- l’installer ;
- mettre l’ensemble des frettes au même niveau ;
- recréer leur couronne ;
- travailler leurs extrémités ;
- les polir.
Chaque étape possède ses outils, même si certains ne deviennent réellement nécessaires que pour un refrettage complet.
La pince à déposer les frettes
Une pince destinée à l’extraction des frettes ressemble à une petite tenaille dont la face inférieure des mâchoires a été rectifiée presque à plat.
Elle permet de glisser sous la frette et de la soulever progressivement.
Une tenaille ordinaire possède généralement un chanfrein important sur ses mâchoires, ce qui l’empêche de prendre la frette suffisamment près de la touche.
Il est possible de modifier une pince classique en rectifiant sa face, ce qui constitue d’ailleurs un exemple typique d’outil que l’on peut fabriquer soi-même.
L’objectif n’est pas de tirer brutalement la frette vers le haut, mais de la faire sortir progressivement en avançant le long de sa longueur.
Chauffer avant l’extraction
Sur certaines touches, chauffer légèrement la frette avant de la retirer peut réduire les éclats de bois et éventuellement ramollir une colle présente dans la rainure.
Un fer à souder peut être utilisé pour transmettre localement de la chaleur à la frette.
Cela demande toutefois de la mesure : le but est de chauffer le métal, pas de brûler la touche ni la finition.
Le bois autour de la frette reste un matériau beaucoup plus fragile que la frette elle-même.
Les outils pour préparer les rainures
Lors d’un refrettage, les rainures peuvent contenir :
- poussières ;
- fibres de bois ;
- résidus de colle ;
- fragments de l’ancienne frette.
Il existe de petites scies, grattoirs et outils spécifiquement conçus pour nettoyer ces rainures sans les élargir inutilement.
La largeur de la rainure doit rester compatible avec le tang, la partie de la frette qui pénètre dans la touche.
Un nettoyage trop agressif peut transformer une rainure correcte en rainure trop large et rendre la nouvelle frette difficile à maintenir.
La scie à frettes
Pour la fabrication d’une touche ou la réparation d’une rainure, la scie à frettes possède une épaisseur adaptée au tang des frettes utilisées.
Elle devient indispensable lorsque l’on réalise entièrement une touche.
Dans un simple travail d’entretien, elle est évidemment beaucoup moins sollicitée.
Une butée de profondeur peut être ajoutée à la lame afin d’éviter de scier plus profondément que nécessaire.
Préparer le fil de frette
Le fil de frette est généralement fourni droit ou en rouleau.
Avant son installation, il peut être utile de lui donner une courbure légèrement plus prononcée que celle de la touche.
Cette pré-courbure aide les extrémités de la frette à rester plaquées lorsque son centre est installé.
La cintreuse à frettes
Une fret bender utilise généralement trois galets pour donner au fil de frette un rayon régulier.
C’est un outil très pratique pour les refrettages complets.
Il est également relativement facile à fabriquer avec quelques roulements et un système de réglage.
Pour quelques frettes seulement, le fil peut être préparé manuellement avec davantage de patience.
La pince coupante pour frettes
Le fil de frette est relativement dur et il vaut mieux disposer d’une pince coupante adaptée.
Une pince dont une face est relativement plane permet de couper près du bord de la touche et réduit la quantité de métal qu’il faudra ensuite limer.
Il ne faut pas confondre cet outil avec la pince utilisée pour retirer les frettes, même si certaines modifications d’outils peuvent leur donner un aspect assez proche.
Le tang nipper
Sur une touche avec binding, le tang ne peut généralement pas se prolonger jusqu’au bord extérieur.
Il faut donc retirer une petite partie du tang tout en conservant la couronne de la frette.
Le tang nipper effectue cette opération rapidement.
Il devient particulièrement intéressant lorsque l’on réalise un refrettage complet sur une touche bordée.
On peut obtenir le même résultat avec des outils plus simples, mais répéter l’opération vingt ou vingt-quatre fois permet vite de comprendre l’intérêt de l’outil spécialisé.
Marteau ou presse ?
Il existe deux grandes méthodes courantes pour installer les frettes.
Le marteau
Le marteau à frettes possède généralement une tête en matériau relativement tendre, souvent plastique, laiton ou combinaison de plusieurs matériaux.
Il permet d’enfoncer progressivement la frette dans sa rainure.
La technique demande de contrôler l’ordre et la force des impacts afin de ne pas faire rebondir la frette ou créer des marques inutiles.
Un marteau ordinaire en acier peut fonctionner mécaniquement, mais il augmente fortement le risque d’endommager la couronne.
La presse
La presse utilise un insert correspondant au radius de la touche et applique une pression progressive sur la frette.
Elle peut être montée sur une presse d’établi, une perceuse à colonne utilisée comme presse ou un système spécifique.
Son principal avantage est la répétabilité.
Elle permet d’appliquer une pression contrôlée sur toute la largeur de la frette sans succession de chocs.
Cela ne signifie pas qu’une frette pressée soit automatiquement meilleure qu’une frette martelée. Les deux méthodes peuvent produire un excellent résultat lorsque la rainure, le radius et la frette sont correctement préparés.
Utiliser une perceuse à colonne comme presse
Il est également possible d’utiliser une ancienne perceuse à colonne comme presse à frettes, en montant un insert de radius dans le mandrin ou directement sur la broche. Le système de descente fournit alors un moyen simple d’appliquer une pression progressive et relativement bien contrôlée.
Il vaut cependant mieux éviter d’utiliser pour cela la perceuse à colonne qui sert aux travaux de précision. Une utilisation répétée comme presse peut imposer au fourreau, au mécanisme de descente et aux roulements des efforts importants pour lesquels la machine n’a pas nécessairement été conçue. À terme, l’apparition de jeu dans la broche peut dégrader la précision du perçage.
Une vieille perceuse à colonne réservée à cet usage constitue en revanche une excellente base pour fabriquer une presse à frettes simple et économique. Le moteur n’est même plus indispensable : on utilise essentiellement la rigidité de la colonne, le guidage vertical de la broche et le levier de descente.
Les cales de radius pour presse
Lorsque l’on presse des frettes, des inserts de différents rayons permettent de répartir la pression sur la couronne.
Il faut donc disposer des rayons correspondant aux touches que l’on rencontre.
Avec un radius composé, la situation demande davantage d’attention puisque le rayon évolue au fur et à mesure que l’on avance sur la touche.
La planification des frettes
Même des frettes correctement installées peuvent présenter de petites différences de hauteur.
La planification consiste à créer une référence commune afin que toutes les frettes utiles se trouvent dans le même plan ou dans la géométrie recherchée.
C’est une opération où la qualité des outils de référence devient particulièrement importante.
La poutre de planification
Une poutre parfaitement rectiligne, généralement en aluminium ou en acier, reçoit un abrasif et est déplacée sur les sommets des frettes.
Sa longueur permet de travailler simultanément sur plusieurs frettes.
Contrairement à une simple cale de ponçage, sa fonction principale est de fournir une référence droite.
Il est donc important que la surface de l’outil soit réellement plane.
Une poutre de planification peut être achetée ou fabriquée à partir d’un profil suffisamment rigide dont on a vérifié la rectitude.
Les cales à radius
Une autre méthode consiste à utiliser une cale dont la face correspond au radius de la touche.
Elle peut être utile dans certaines opérations, mais il faut comprendre ce qu’elle impose géométriquement.
Sur un manche à radius composé, utiliser une seule cale cylindrique sur toute la longueur ne reproduit pas nécessairement la géométrie de la touche.
La poutre droite et la cale à radius ne sont donc pas simplement deux formes du même outil.
Le marqueur
Un simple feutre indélébile constitue ici un excellent outil de contrôle.
Colorer légèrement le sommet des frettes avant une passe de planification permet de visualiser immédiatement les zones touchées par l’abrasif.
Si une frette conserve sa marque tandis que toutes les autres sont déjà poncées, cela fournit une information sur sa position relative.
Ce procédé est simple mais très efficace.
La règle de contrôle revient ici
La planification ne commence pas avec l’abrasif.
Avant de retirer du métal, il faut vérifier la géométrie du manche et des frettes.
La règle de précision, la règle crantée et le fret rocker présentés dans l’article précédent permettent de distinguer autant que possible un problème de manche d’un problème de frettage.
On ne corrige pas une géométrie que l’on n’a pas d’abord comprise.
Le couronnement
Après une planification, le sommet des frettes présente une zone plus ou moins plate.
Il faut ensuite recréer une couronne arrondie dont le point de contact avec la corde reste aussi étroit et précisément situé que possible.
Cette opération s’appelle le couronnement.
Les limes de couronnement
Les limes spécialisées présentent une surface concave qui travaille les côtés de la frette tout en permettant de conserver progressivement une fine ligne au sommet.
On trouve différents systèmes :
- limes traditionnelles ;
- limes diamantées ;
- outils à inserts interchangeables ;
- profils correspondant à différentes tailles de frettes.
Les modèles diamantés travaillent généralement de manière régulière et produisent moins de marques profondes, mais ils sont plus coûteux.
Une lime classique peut donner un résultat parfaitement correct à condition d’être utilisée avec méthode.
Les limes triangulaires
Avant la généralisation des outils de couronnement spécialisés, les limes triangulaires étaient couramment utilisées.
Elles le sont encore.
Une lime triangulaire dont les arêtes ont été rendues safe, c’est-à-dire lisses, permet de travailler les côtés de la frette sans marquer la touche.
Elle demande davantage de maîtrise qu’une lime concave puisqu’elle ne guide pas automatiquement la forme.
Elle reste cependant extrêmement polyvalente.
Les extrémités de frettes
Les extrémités peuvent devenir saillantes lorsque la touche se rétracte sous l’effet d’un environnement sec, ou simplement avoir été mal terminées lors du frettage.
Plusieurs outils permettent de les reprendre.
La lime d’extrémité
Une lime plate dont au moins une face est non coupante permet de travailler au plus près de la touche sans la marquer.
Elle peut servir à :
- aligner les extrémités ;
- créer le biseau ;
- arrondir les angles ;
- supprimer une arête désagréable.
Des blocs spécialisés maintiennent la lime selon un angle constant, par exemple pour créer un biseau régulier sur l’ensemble du manche.
L’angle retenu dépend du résultat recherché.
Un biseau très important donne une sensation douce au bord du manche mais réduit légèrement la largeur de surface réellement utilisable par les cordes extérieures.
Le fret sprout
Lorsque le bois de la touche se rétracte mais que les frettes conservent leur longueur, leurs extrémités dépassent légèrement.
C’est ce que l’on appelle souvent fret sprout.
La réparation consiste à remettre les extrémités au niveau du bord de la touche puis à restaurer leur forme.
Il faut toutefois prendre garde à la finition du manche et au binding éventuel.
Sur une touche vernie, l’intervention demande davantage de protection qu’un simple passage de lime.
Le polissage des frettes
Une frette bien nivelée et correctement couronnée peut encore présenter des rayures dues aux abrasifs précédents.
Le polissage vise à diminuer progressivement ces marques jusqu’à obtenir une surface suffisamment lisse.
Plusieurs méthodes sont possibles :
- papiers abrasifs fins ;
- films abrasifs ;
- Micro-Mesh ;
- gommes abrasives ;
- polish métallique ;
- roues de polissage dans un atelier équipé.
L’important est de progresser graduellement.
Passer directement d’une rayure profonde à un abrasif extrêmement fin ne fait que polir autour de la rayure sans réellement la supprimer.
Protéger la touche
Pendant ces opérations, des protections métalliques individuelles peuvent être placées autour des frettes.
Pour un travail important, masquer toute la touche avec un ruban adapté reste également une méthode très courante.
Sur une touche vernie, cette protection devient particulièrement importante.
Avec certains outils motorisés, il faut également tenir compte de la chaleur générée par le frottement.
Les outils motorisés
Une petite machine rotative peut accélérer certaines opérations de polissage, mais elle ne rend pas nécessairement le travail meilleur.
Une roue qui tourne rapidement peut :
- chauffer une frette ;
- marquer une touche ;
- accrocher un bord ;
- projeter une pièce ou un abrasif.
Les outils motorisés deviennent intéressants lorsque le geste est maîtrisé et que le gain de temps le justifie.
Pour quelques interventions occasionnelles, les méthodes manuelles offrent souvent davantage de contrôle.
Les outils spécialisés : lesquels acheter en premier ?
Pour quelqu’un qui souhaite simplement effectuer quelques réglages, la majorité de ces outils est inutile.
En revanche, dès que l’on commence à travailler réellement les sillets et les frettes, certains achats deviennent difficiles à éviter.
| Outil | Priorité | Utilisation |
|---|---|---|
| Limes à sillet calibrées | Élevée | Réglage et fabrication du sillet |
| Cales d’épaisseur | Élevée | Contrôle du sillet et du manche |
| Fret rocker | Élevée | Diagnostic local des frettes |
| Pince à frettes rectifiée | Élevée pour refrettage | Dépose |
| Pince coupante adaptée | Élevée pour refrettage | Coupe du fil |
| Marteau à frettes | Selon méthode | Pose |
| Presse à frettes | Optionnelle | Pose répétitive |
| Poutre de planification | Élevée | Nivellement |
| Lime de couronnement | Élevée | Restauration du profil |
| Lime à bords sûrs | Élevée | Extrémités et finitions |
| Fret bender | Utile | Pré-cintrage |
| Tang nipper | Utile avec binding | Préparation du tang |
| Abrasifs fins | Élevée | Finition et polissage |
Cette classification dépend évidemment du travail réalisé. Quelqu’un qui fabrique uniquement des sillets n’a aucune raison d’acheter une presse à frettes.
Beaucoup d’outils peuvent être fabriqués
Le travail des frettes se prête particulièrement bien à la fabrication d’outils maison.
On peut notamment réaliser :
- une pince d’extraction en rectifiant une tenaille ;
- une poutre de planification ;
- une cintreuse à frettes ;
- des supports de manche ;
- des cales à radius ;
- des guides ;
- certains outils de maintien.
Cela n’a de sens que si l’outil obtenu est lui-même suffisamment précis.
Une poutre de nivellement qui n’est pas droite ou une cale dont le radius est approximatif peut produire exactement le défaut qu’elle était censée corriger.
L’économie réalisée sur l’achat ne doit donc pas se faire au détriment de la référence géométrique.
Ce sont des opérations où il faut savoir s’arrêter
Le sillet et les frettes ont une caractéristique commune : la plupart des opérations consistent à enlever de la matière.
Plus la gorge du sillet descend, plus on approche d’un point où l’erreur devient difficile à corriger. Plus on planifie les frettes, plus on réduit leur hauteur disponible.
La méthode doit donc rester progressive.
On mesure, on retire une petite quantité de matière, on contrôle, puis on recommence si nécessaire.
C’est précisément dans ce domaine que les outils spécialisés montrent leur intérêt : ils ne remplacent pas le jugement du technicien, mais ils permettent de travailler de manière suffisamment contrôlée pour que quelques dixièmes de millimètre restent quelques dixièmes de millimètre.